ชิ้นส่วนขึ้นรูปวาล์ว HHF: เหล็กกล้า 4330V MOD และข้อกำหนดทางกล
ชิ้นส่วนขึ้นรูปวาล์ว HHF: เหล็กกล้า 4330V MOD และข้อกำหนดทางกล
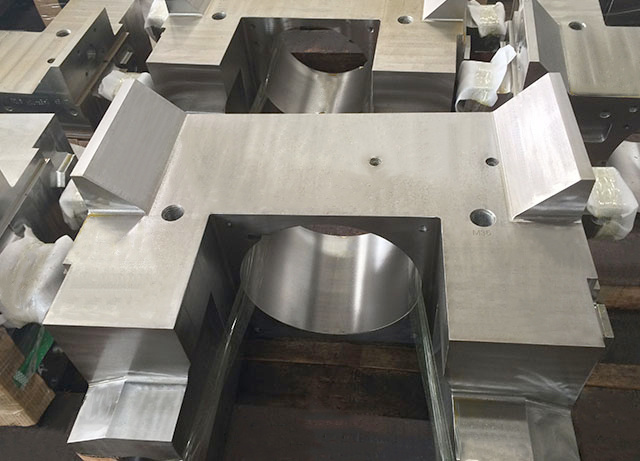
ตัววาล์วเป็นมากกว่าแค่ที่อยู่อาศัยของชิ้นส่วนภายใน ผนัง ช่องเปิด พื้นผิวเชื่อมต่อ และโพรงภายในต้องทำงานร่วมกันเป็นส่วนหนึ่งของอุปกรณ์ที่ประกอบเสร็จแล้ว เมื่อชิ้นส่วนนั้นผลิตจากการตีขึ้นรูปขนาดใหญ่ การเลือกวัสดุและกระบวนการกลึงขึ้นรูปที่ตามมาจึงสมควรได้รับการพิจารณาอย่างรอบคอบ
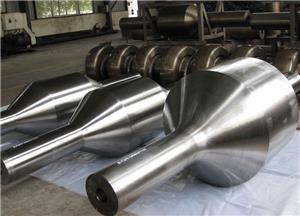
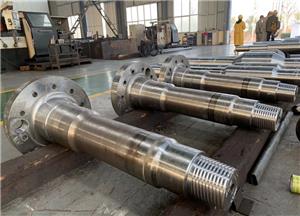
บริษัท เหอหนาน จงหยวน เฮฟวี่ ฟอร์จจิง จำกัด (HHF) ผลิตชิ้นส่วนขึ้นรูปโลหะขนาดใหญ่ที่มีความแม่นยำสูงสำหรับอุปกรณ์อุตสาหกรรม ผลิตภัณฑ์ตัววาล์วของบริษัทประกอบด้วยชิ้นส่วนที่มีหน้าตัดขนาดใหญ่และคุณสมบัติการกลึงที่ซับซ้อน สำหรับชิ้นส่วนประเภทนี้ จำเป็นต้องกำหนดข้อกำหนดของวัสดุก่อนที่จะสรุปกระบวนการผลิตและข้อกำหนดการตรวจสอบ
ข้อมูลทางเทคนิคที่ HHF จัดหาให้สำหรับตัววาล์วนี้ระบุว่าทำจากเหล็กอัลลอย 4330V MOD ส่วนประกอบที่ระบุได้แก่ นิกเกล 2.0–3.0%, โครเมียม 0.80–1.10% และโมลิบเดนัม 0.40–0.65% วาเนเดียมถูกควบคุมให้อยู่ในช่วง 0.05–0.15% ในขณะที่คาร์บอนอยู่ในช่วง 0.28% ถึง 0.37% ปริมาณฟอสฟอรัสและกำมะถันสูงสุดไม่เกิน 0.015% ทั้งคู่
ตัวเลขส่วนประกอบทางเคมีแสดงถึงขีดจำกัดที่ใช้ในการตรวจสอบวัสดุ อย่างไรก็ตาม สำหรับตัววาล์วที่ขึ้นรูปด้วยการตีขึ้นรูป ส่วนประกอบทางเคมีเป็นเพียงส่วนหนึ่งของข้อกำหนดเท่านั้น คุณสมบัติทางกลที่ต้องการและสภาพของชิ้นส่วนสำเร็จรูปก็จำเป็นต้องได้รับการพิจารณาควบคู่ไปกับแบบที่ได้รับการอนุมัติและเกณฑ์การยอมรับที่เกี่ยวข้องด้วย
ค่าความแข็งแรงดึงขั้นต่ำที่ระบุไว้คือ 1,033 MPa ทั้งในทิศทางตามขวาง (T) และตามยาว (L) ค่าความแข็งแรงครากขั้นต่ำคือ 964 MPa สำหรับทั้งสองทิศทาง คุณสมบัติอื่นๆ ที่รายงานแสดงความแตกต่างตามทิศทาง: การยืดตัวอย่างน้อย 10.7% (T) และ 15% (L) ในขณะที่การลดพื้นที่อย่างน้อย 32% (T) และ 45% (L) พลังงานกระแทกที่ระบุอย่างน้อย 90 J ในทิศทางตามขวางและ 50 J ในทิศทางตามยาว
ในท้ายที่สุด ค่าเหล่านี้เป็นประเด็นสำคัญมากมายสำหรับทีมวิศวกรรมและการจัดซื้อในการพิจารณาคุณสมบัติของวัสดุ ความแข็งแรงดึงและความแข็งแรงครากสัมพันธ์กับพฤติกรรมทางกลที่แตกต่างกัน แต่เมื่อรวมกับค่าการยืดตัว การลดพื้นที่หน้าตัด และพลังงานกระแทก จะให้รายละเอียดเพิ่มเติม ผลลัพธ์ในแนวขวางและแนวยาวจะต้องได้รับการประเมินแยกกันและเปรียบเทียบกับข้อกำหนดที่แท้จริงของชิ้นส่วนนั้นๆ
ความยากลำบากในการผลิตยังคงดำเนินต่อไปแม้หลังจากที่การตีขึ้นรูปได้รูปทรงตามเป้าหมายแล้ว ตัววาล์วอาจมีช่องเปิดที่ตัดกัน บริเวณที่เว้าเข้าไป พื้นผิวสำหรับติดตั้ง และส่วนประกอบสำหรับการเชื่อมต่อที่ต้องพอดีกับชิ้นส่วนตรงข้าม นอกจากการพิจารณาวัสดุและข้อกำหนดด้านการอบชุบความร้อนแล้ว ยังต้องคำนึงถึงระยะเผื่อในการกลึง ความแม่นยำของขนาด และการเข้าถึงเพื่อตรวจสอบด้วย ขนาดที่แน่นอนจะแตกต่างกันไปตามแบบร่างชิ้นส่วนแต่ละชิ้นและการใช้งานที่ตั้งใจไว้
HHF มีแผนกการผลิตหลายแห่ง เช่น แผนกตีขึ้นรูป การอบชุบความร้อน อุปกรณ์ปิโตรเลียม การกลึง และการหลอมใหม่ด้วยไฟฟ้า นอกจากนี้ สิ่งอำนวยความสะดวกของ HHF ยังรวมถึงห้องปฏิบัติการทดสอบทางกายภาพและเคมี ตลอดจนงานวิจัยทางเทคนิคต่างๆ การดำเนินงานที่หลากหลายเหล่านี้ช่วยให้ HHF สามารถดำเนินการตีขึ้นรูปขนาดใหญ่และจัดการชิ้นส่วนอุปกรณ์อุตสาหกรรมได้อย่างมีประสิทธิภาพ
สำหรับผู้ซื้อที่จัดหาตัววาล์วขึ้นรูป การกำหนดรายละเอียดทางเทคนิคที่ชัดเจนถือเป็นจุดเริ่มต้นที่ดี ควรตกลงกันเกี่ยวกับเกรดของวัสดุ คุณสมบัติทางกลที่ต้องการ ขนาดสำเร็จรูป ขอบเขตการกลึง และเอกสารการตรวจสอบก่อนที่จะเริ่มกระบวนการผลิต ซึ่งจะช่วยให้ผู้ผลิตและผู้ซื้อมีพื้นฐานร่วมกันในการประเมินชิ้นส่วนสำเร็จรูปเทียบกับข้อกำหนดของโครงการ